

- 2013 سے اصل TTR مینوفیکچرر
- خودکار کوٹنگ اور کٹنگ
- IQC / IPQC / OQC کنٹرول
- ANSI بارکوڈ گریڈ ٹیسٹنگ
- -20°C سے 120°C تک ماحولیاتی ٹیسٹنگ
- بیچ سطح کی ٹریس ایبلٹی
- ANSI بارکوڈ گریڈ
- بیچ ٹریس ایبلٹی
- RoHS / REACH تعمیل
- درخواست پر SGS اور MSDS دستاویزات
یہ رہنمائی ان خریداروں کے لیے ہے جنہیں پلاسٹک ڈھکنوں — کاسمیٹکس کے ڈھکن، مشروبات کے تینپر ایویڈنٹ ڈھکن اور دواسازی (فارماسیوٹیکل) کے ڈھکن — کے لیے ہاٹ اسٹیمپنگ فوئل چننا ہو۔ اس میں یہ سب شامل ہے: فوئل ڈھکن پر کیا کرتا ہے، تہوں کی ساخت چپکاؤ (ایڈہیشن) کو کیسے کنٹرول کرتی ہے، رنگ اور آرٹ ورک کیسے بتائیں، کون سی ڈائی اور مشین سیٹنگز سیٹ کرنی ہیں، اور آرڈر سے پہلے نمونہ کیسے منظور کریں۔ مختصر جواب: پہلے ڈھکن کے ریزن (PP، PE، PET، ABS) کے مطابق انتخاب کریں، پھر فوئل کی تہوں، آرٹ ورک کی حدود اور حرارت–دباؤ–ڈویل کی رینج نمونہ رن پر تصدیق کریں۔ اس رہنمائی کی ہر سیٹنگ آپ کے اپنے ڈھکنوں اور اپنی اپنی مشین پر ہی تصدیق کی جانی چاہیے۔
اہم نکات
- ہاٹ اسٹیمپنگ گرم ڈائی اور دباؤ کے ساتھ ایک خاص فوئل سے تصویر ڈھکن پر منتقل کرتی ہے؛ حرارت فوئل کے ایڈہیسو کو پگھلاتی ہے، اور یہی بانڈ تصویر کو تھامے رکھتا ہے۔
- فوئل کا انتخاب پلاسٹک کی قسم — PP، PE، PET اور ABS — کے مطابق ترتیب دیا جاتا ہے، اس لیے کسی بھی پوچھ گچھ میں سب سے پہلے ڈھکن کا ریزن بتائیں۔
- فوئل کی فلم تہوں کا ایک ڈھیر ہوتی ہے، جس میں دھاتی فوئل کی تہہ، رنگ کی تہہ، ریلیز تہہ اور ایڈہیسو شامل ہوتے ہیں؛ ایک جیسے دکھنے والے فوئل مختلف کارکردگی دے سکتے ہیں۔
- دبانے کا کام مشین کے کسی میکانزم جیسے ایئر سلنڈر سے ہوتا ہے، اس لیے درجہ حرارت، دباؤ اور ڈویل مشین پر سیٹ ہوتے ہیں اور ہر ڈھکن کی شکل کے مطابق ٹیون کیے جاتے ہیں۔
- چپکاؤ، رنگ اور کنارے کی صفائی پیداوار کے ڈھکنوں پر نمونہ رن پر منظور کی جاتی ہے، ٹھنڈا ہونے کے بعد جانچی جاتی ہے، اور جب بھی ریزن، سانچہ (مولڈ) یا فوئل کا بیچ بدلے دوبارہ جانچی جاتی ہے۔
ہاٹ اسٹیمپنگ فوئل پلاسٹک ڈھکن کے لیے کیا کرتا ہے، اور کب اسے چنیں
ہاٹ اسٹیمپنگ فوئل پلاسٹک ڈھکن کو گرم ڈائی اور دباؤ کے ذریعے اس پر ایک فلم منتقل کر کے سجاتا ہے۔ تصویر فوئل ہی سے آتی ہے، ڈھکن پر لگائی گئی سیاہی کی تہہ سے نہیں، اور حرارت ہی ایڈہیسو کو پگھلاتی ہے اور فلم کو سبسٹریٹ سے چپکاتی ہے۔ یہی ایک میکانزم آپ کی پوری اسپیسفیکیشن طے کرتا ہے: آپ ایک ایسا فوئل گریڈ چن رہے ہیں جو آپ کے ریزن سے بانڈ بنائے، محض کوئی رنگ نہیں۔
جب کام چھوٹا برانڈ مارک، لوگو یا باریک بارڈر ہو اور آپ کو حقیقی دھاتی فنش چاہیے تو فوئل چنیں۔ خریدار اس کے بدلے جن متبادلوں کو تولتے ہیں وہ لیبل، پیڈ پرنٹنگ اور UV پرنٹنگ ہیں، جو ڈھکن پر ایک مختلف قسم کی سجاوٹ لگاتی ہیں۔ فوئل وہاں اپنی جگہ بناتا ہے جہاں شلف پر اثر چھوٹے رقبے پر دھاتی چمک سے آتا ہے — کاسمیٹکس کا ڈھکن، مشروبات کا تینپر ایویڈنٹ ڈھکن، یا ایسا فارماسیوٹیکل ڈھکن جسے صاف اور پڑھنے میں آسان نشان چاہیے۔
ایک میکانکی بات زیادہ تر سیٹنگز طے کرتی ہے۔ گرم ڈائی ڈھکن میں دب جاتی ہے، اور اس رابطے سے پلاسٹک بگڑ کر نشان (امپریشن) چھوڑتا ہے جبکہ حرارت سے پگمنٹ بانڈ ہوتا ہے۔ دبانے کا کام ایئر سلنڈر یا اسی جیسے میکانزم سے ہوتا ہے، اس لیے دباؤ اور ڈویل مشین کی سیٹ اپ کا حصہ ہیں، فوئل کے نہیں۔ ہر نئی ڈھکن کی شکل (جیومیٹری) کے لیے انہیں دوبارہ ٹیون کرنے کی توقع رکھیں۔
فوئل کی تہیں اور ایڈہیسو اپنے ڈھکن کے میٹیریل سے کیسے میچ کریں
ہاٹ فوئل فلم تہوں کا ایک اسٹیک ہوتی ہے، اور یہی اسٹیک بتاتا ہے کہ ایک ہی رنگ کے دو فوئل الگ سلوک کیوں کرتے ہیں۔ فلم کئی تہوں پر مشتمل ہوتی ہے: دھاتی فوئل کی تہہ، رنگین فوئل ہونے پر رنگ کی تہہ، ریلیز تہہ، اور وہ ایڈہیسو جو حرارت میں سبسٹریٹ پر پگھل کر چپکتا ہے۔ ریلیز تہہ یہ طے کرتی ہے کہ تصویر فلم سے کتنے صاف طریقے سے الگ ہو؛ ایڈہیسو یہ طے کرتا ہے کہ وہ ڈھکن پر قائم رہتی ہے یا نہیں۔
فوئل سبسٹریٹ فیملی کے مطابق مخصوص ہوتا ہے — PP، PE، PET اور ABS وہ پلاسٹک ہیں جنہیں فوئل انتخاب کی رہنمائی میں شامل کیا گیا ہے — اس لیے آپ کی پوچھ گچھ کی پہلی سطر میں ڈھکن کا ریزن ہونا چاہیے۔ پہلے ریزن بتائیں، پھر اسی سے میچ ہونے والا گریڈ مانگیں۔ جس سطح پر اسٹیمپنگ کرنی ہے اس کا بیان بھی دیں: مولڈ فنش، کوٹنگ یا ٹیکسچرڈ حصہ — تینوں ایڈہیسو کے پھیلاؤ (ویٹ آؤٹ) کو بدل دیتے ہیں۔
ذخیرہ سازی اور ہینڈلنگ بھی اسی بحث کا حصہ ہیں۔ گیلا، گرم یا دباؤ تلے رکھا گیا فوئل مختلف طریقے سے ریلیز ہو سکتا ہے، اور جس ڈھکن پر مولڈ ریلیز ایجنٹ یا گرد لگی ہو وہ اُس طرح بانڈ نہیں کرتا جیسا صاف ڈھکن کرتا ہے۔ ان میں سے کوئی خرابی ڈیٹا شیٹ پر نظر نہیں آتی؛ دونوں نمونہ رن پر نظر آتی ہیں۔
ڈھکن کی سجاوٹ کے لیے رنگ، فنش اور آرٹ ورک کی تفصیلات کیسے بتائیں
سنہری اور چاندی کی دھاتی فنش زیادہ تر ڈھکنوں کا کام سنبھالتی ہیں، اور رنگین یا اسپیشل ایفیکٹ فوئل اس وقت رینج بڑھاتے ہیں جب برانڈ کو کچھ اور چاہیے ہو۔ آپ کو روکنے والی چیز عام طور پر رنگوں کی کیٹلاگ نہیں ہوتی — روکنے والا ڈھکن خود ہوتا ہے: اسٹیمپنگ ایریا کی خمیدگی، آرٹ ورک کا سائز، اور اس کے اندر لائنوں کی موٹائی۔ خمیدار ڈھکن کے پہلو پر چوڑا میدان، ڈھکن کے اوپر لگے پتلے لوگو سے مختلف ٹولنگ اور ڈویل مانگتا ہے۔
صرف رنگ کا نام بھیجنے کے بجائے مکمل اسپیسفیکیشن بھیجیں۔ اس میں شامل رکھیں: ڈھکن کا ریزن؛ قطر اور اسٹیمپنگ کے عین مقام کے ساتھ ڈھکن کا ڈرائنگ؛ لائن ویٹ کے ساتھ آرٹ ورک فائل؛ مطلوبہ رنگ اور فنش؛ مشین کی قسم اور یہ کہ وہ ڈھکن کے اوپر اسٹیمپ کرتی ہے یا پہلو پر؛ متوقع ماہانہ مقدار؛ اور ایپلیکیشن۔
جہاں آرٹ ورک بہت باریک ہو یا سطح خمیدار ہو، وہاں فوئل کی سلٹنگ سے پہلے ٹولنگ اور آرٹ ورک کا جائزہ مانگیں۔ پیداواری لائن پر ٹوٹے ہوئے اسٹروکس ملنے کے سامنے اسکرین پر لائن ویٹ کھولنے کا کوئی خرچ نہیں۔
ڈائی اور مشینیں کیسے سیٹ کریں، اور آرڈر سے پہلے کیا جانچیں
درجہ حرارت، دباؤ اور ڈویل نمونے پر سیٹ کریں، ڈیٹا شیٹ پر نہیں
تین ویری ایبل نتیجہ طے کرتے ہیں: ڈائی کا درجہ حرارت، دبانے کا دباؤ اور ڈویل ٹائم۔ درجہ حرارت ایڈہیسو کو فعال کرتا ہے، دباؤ پورے آرٹ ورک کو خمیدار سطح سے رابطے میں لاتا ہے، اور ڈویل بانڈ کو بننے کا وقت دیتا ہے۔ مشینری خاص طور پر ڈھکن کے پہلو کے کام کے لیے بھی بنائی جاتی ہے: سلنڈر نما ڈھکنوں کے لیے ایک مشین کو دو اسٹیمپنگ اسٹیشنوں، تیز رفتار اور عین کنٹرول کے ساتھ بغیر درز سجاوٹ کے لیے ڈیزائن شدہ بتایا گیا ہے، اور یہی بات زیادہ مقدار میں مستقل سجاوٹ ممکن بناتی ہے۔ اپنے سپلائر کی طرف سے اسی گریڈ اور ریزن کے لیے تجویز کردہ رینج سے شروع کریں، پیداوار کے ڈھکنوں پر ایک وقت میں ایک ویری ایبل بدلیں، اور جو سیٹنگ پاس ہو جائے اسے ریکارڈ کریں۔
ان چار خرابیوں کی تشخیص جو آپ کو سب سے زیادہ نظر آنے کا امکان ہے
- فوئل اٹھ جائے یا رگڑ سے اتر جائے — پہلے ریزن اور گریڈ کے میچ کی جانچ کریں، پھر یہ کہ ایڈہیسو اپنے ایکٹیویشن درجہ حرارت اور ڈویل تک پہنچ رہا ہے یا نہیں، پھر ڈھکن کی سطح کی صفائی۔
- امپریشن بہت گہرا ہو یا ڈائی کا حلقہ نظر آئے — دباؤ یا ڈویل زیادہ ہے؛ گرم ڈائی پلاسٹک کو بگاڑ دیتی ہے، اس لیے سیٹنگ کم کر کے دوبارہ نمونہ لیں۔
- آرٹ ورک ٹوٹا ہو یا نامکمل ہو — لائن ویٹ کو ڈھکن کی خمیدگی کے ساتھ، ڈائی کی حالت اور پورے اسٹیمپنگ ایریا میں رابطے کے ساتھ جانچیں۔
- بیچوں کے درمیان رنگ بدلنا — منظور شدہ بیچ میں سے محفوظ رکھے گئے نمونے سے موازنہ کریں اور دوبارہ آرڈر سے پہلے سپلائر کے ساتھ رنگ کی رواداری (ٹالیرنس) طے کریں۔
آرڈر سے پہلے سپلائر سے ان نکات کی تصدیق کریں
اپنے ڈھکنوں پر نمونہ رن اور طے شدہ ایڈہیشن جانچ مانگیں۔ پوچھیں کہ بیچ در بیچ رنگ اور ریلیز کی مستقل کیفیت کیسے کنٹرول کی جاتی ہے، اور ہر بیچ کے ساتھ آپ کو کون سا ریفرنس نمونہ ملے گا۔ کم از کم آرڈر مقدار (MOQ)، نمونے کا لیڈ ٹائم، پیداواری لیڈ ٹائم، اور پیکنگ و شپنگ کی شرائط تحریری طور پر حاصل کریں، اور تصدیق کریں کہ فوئل آپ کی مشین کی چوڑائی اور کور کے مطابق سلٹ کیا جا سکتا ہے۔ جہاں ممکن ہو، ایسے سپلائر سے خریداری کریں جو فوئل اپنے ہی کارخانے میں فارمولیٹ اور سلٹ کرتا ہو: وہ ایڈہیسو اور ریلیز تہوں کو آپ کے ریزن کے مطابق ایڈجسٹ کر سکتا ہے اور ری سیلر سے زیادہ تیزی سے میچ شدہ نمونے مہیا کر سکتا ہے۔
ڈیٹا اور شواہد
یہ جدول انتخاب کے منطق کو ہر ریزن کے لیے الگ چیک لسٹ میں بدل دیتا ہے۔ تصدیق ہمیشہ آپ کے اپنے ڈھکنوں اور اپنی مشین پر نمونہ رن سے ہی ہوتی ہے، جسے ڈھکنوں کے ٹھنڈا ہونے کے بعد جانچا جاتا ہے۔
| ڈھکن کا میٹیریل | اپنے فوئل سپلائر سے کیا تصدیق کریں | آرڈر سے پہلے تصدیق کیسے کریں |
|---|---|---|
| PP | PP کے لیے مخصوص فوئل گریڈ، نیز اسی گریڈ کے لیے تجویز کردہ درجہ حرارت، دباؤ اور ڈویل کی رینج | ریکارڈ شدہ سیٹنگ پر پیداوار کے ڈھکن اسٹیمپ کریں، پھر ٹھنڈا ہونے کے بعد چپکاؤ اور کنارے کی صفائی جانچیں |
| PE | PE کے لیے مخصوص گریڈ؛ یہ فرض نہ کریں کہ PP والا گریڈ اسی طرح ٹرانسفر ہوگا | PE ڈھکنوں پر وہی آرٹ ورک چلائیں اور نتیجے کو PP کے نمونے کے ساتھ ساتھ رکھ کر موازنہ کریں |
| PET | ایسا گریڈ جو PET اور ڈھکن کی سطح کی فنش دونوں سے میچ ہو | اصل ڈھکن پر نمونہ لیں، بشمول کوٹڈ یا ٹیکسچرڈ حصے کے |
| ABS | ABS سے میچ ہونے والا گریڈ، ایسی دباؤ سیٹنگ کے ساتھ جس سے ڈائی کا نظر آنے والا نشان نہ بنے | امپریشن کی گہرائی جانچیں، خاص طور پر آرٹ ورک کے بیرونی کناروں پر |
دو شائع شدہ حقائق اس عملی بیان کو مستحکم کرتے ہیں۔ فوئل کا انتخاب پلاسٹک کی قسم کے مطابق ترتیب دیا جاتا ہے، جس میں PP، PE، PET اور ABS شامل ہیں۔ ہاٹ فوئل پرنٹنگ فلم ٹرانسفر کرنے کے لیے گرم ڈائی اور دباؤ استعمال کرتی ہے، اور حرارت فوئل پر لگے ایڈہیسو کو پگھلا دیتی ہے تاکہ وہ سبسٹریٹ سے چپک جائے۔
اکثر پوچھے گئے سوالات
PP پلاسٹک ڈھکنوں پر فوئل ہاٹ اسٹیمپ کرنے کے لیے کون سا درجہ حرارت استعمال کروں؟
ایسا کوئی واحد درجہ حرارت نہیں جو ہر PP ڈھکن پر موزوں ہو۔ اپنے فوئل سپلائر سے اسی PP گریڈ کے لیے تجویز کردہ رینج حاصل کریں جو آپ خرید رہے ہیں، اسے اپنے ہی ڈھکنوں اور مشین پر آزمائیں، اور ایک وقت میں ایک ویری ایبل بدلیں — پہلے درجہ حرارت، پھر دباؤ، پھر ڈویل — یہاں تک کہ چپکاؤ اور کنارے کی صفائی دونوں پاس ہو جائیں۔ اس سیٹنگ کو اس ڈھکن اور فوئل کے میل کا ریفرنس کے طور پر ریکارڈ کر لیں۔
کیا ایک ہی ہاٹ اسٹیمپنگ فوئل PP اور PE دونوں ڈھکنوں پر کام کر سکتا ہے؟
ایسا فرض نہ کریں۔ فوئل انتخاب کی رہنمائی پلاسٹک کی قسم — PP، PE، PET اور ABS — کے مطابق ترتیب دی جاتی ہے، جو اس بات کی عکاسی کرتا ہے کہ گریڈ کسی سبسٹریٹ فیملی کے لیے فارمولیٹ کیے جاتے ہیں۔ ہر ریزن کے لیے میچ ہونے والا گریڈ مانگیں، دونوں ڈھکنوں پر وہی آرٹ ورک چلائیں، اور ایک ہی رول کو دونوں لائنوں پر لگانے کا فیصلہ کرنے سے پہلے چپکاؤ کا موازنہ کریں۔
پلاسٹک ڈھکنوں کے لیے ہاٹ اسٹیمپنگ بمقابلہ اسکرین پرنٹنگ: کون سی چنیں؟
جب آپ چھوٹے برانڈ مارک پر دھاتی فنش چاہتے ہیں تو ہاٹ اسٹیمپنگ چنیں، کیونکہ تصویر فوئل سے ڈھکن پر گرم ڈائی اور دباؤ کے ذریعے منتقل ہوتی ہے، لگائی گئی سیاہی کے ذریعے نہیں۔ اسکرین پرنٹنگ ان متبادلوں میں سے ایک ہے جنہیں عام طور پر لیبل، پیڈ پرنٹنگ اور UV پرنٹنگ کے ساتھ تولا جاتا ہے۔ فیصلہ اپنے ہی ڈھکن کے نمونے پر کریں اور اسے ظاہری شکل، چپکاؤ اور فی یونٹ لاگت پر پرکھیں۔
ماس پروڈکشن سے پہلے اپنے ڈھکنوں پر فوئل کا چپکاؤ کیسے جانچ سکتا ہوں؟
ریکارڈ شدہ سیٹنگ پر پیداوار کے ڈھکنوں پر فوئل چلائیں، ڈھکنوں کو ٹھنڈا ہونے دیں، پھر سپلائر کے ساتھ طے شدہ جانچ کے مطابق اسٹیمپ شدہ حصے میں اٹھنا، کناروں کا ٹوٹنا اور رگڑ سے اترنا جانچیں۔ منظور شدہ رن کا ایک نمونہ محفوظ رکھیں تاکہ بعد کے بیچ اس سے موازنہ ہو سکیں، اور جب بھی ڈھکن کا ریزن، سانچہ (مولڈ) یا فوئل کا بیچ بدلے، یہ جانچ دہرائیں۔
کسٹم ہاٹ اسٹیمپنگ فوئل کا عام MOQ اور لیڈ ٹائم کیا ہوتا ہے؟
یہ فوئل کی چوڑائی، رنگ اور آرڈر کی سلٹنگ کے طریقے پر منحصر ہے، اس لیے اپنی اسپیسفیکیشن کے لیے تحریری طور پر حاصل کریں: کم از کم آرڈر مقدار، نمونے کا لیڈ ٹائم، پیداواری لیڈ ٹائم، اور پیکنگ و شپنگ کی شرائط۔ یہ بھی تصدیق کریں کہ فوئل آپ کی مشین کی چوڑائی اور کور کے مطابق سلٹ کیا جا سکتا ہے، کیونکہ یہ قیمت اور ضیاع دونوں پر اثر ڈالتا ہے۔
اس صنعت کے لیے تجویز کردہ مصنوعات
بارکوڈ لیبل کے لیے CL-Z213 نیئر ایج ویکس-ریزن تھرمل ٹرانسفر ربن
کالے رنگ کا اینہانسڈ نیئر ایج ویکس-ریزن تھرمل ٹرانسفر ربن، جو نیئر ایج بارکوڈ پرنٹرز اور کم تا درمیان رفتار تھرمل ٹرانسفر اوور پرنٹنگ (TTO) کے لیے تیار کیا گیا ہے۔ درج استعمال میں ریٹیل لیبل، ویئر ہاؤسنگ، گارمنٹ ٹیگ اور پیکجنگ کی شناخت شامل ہیں۔ انتخاب سے پہلے پرنٹر، اصل پرنٹ میڈیم اور چلانے کی رفتار کی مطابقت ضرور جانچ لیں: پرنٹ کوالٹی اور پرنٹ شدہ تصویر کی پائیداری پرنٹر اور پرنٹنگ کی بنیاد بننے والا مواد (سبسٹریٹ) کے مطابق مختلف ہو سکتی ہے۔
تفصیلات دیکھیں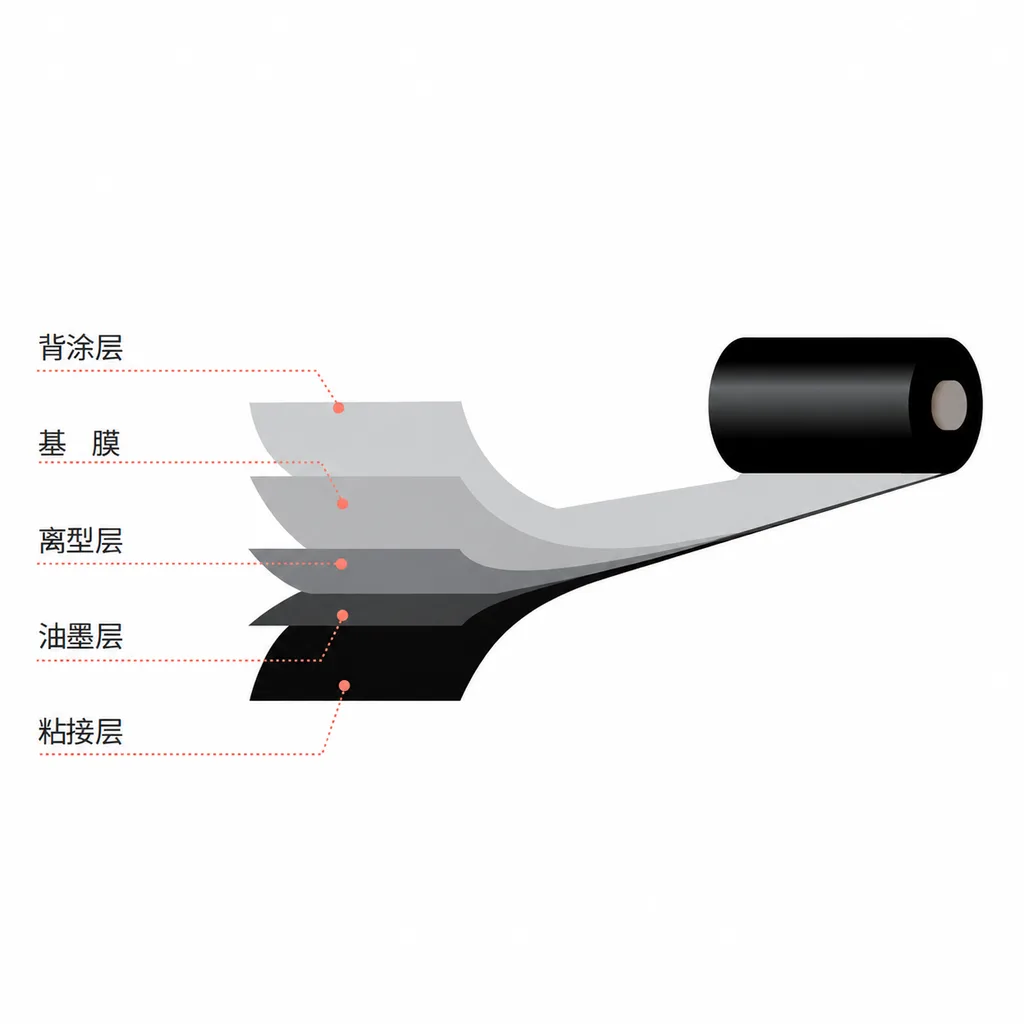
پیکیجنگ پرنٹنگ کے لیے CL-Z312 ریزن تھرمل ٹرانسفر ربن
CL-Z312 تھرمل ٹرانسفر اوورپرنٹنگ (TTO) کے لیے سیاہ، عام استعمال کا ریزن ربن ہے۔ مصنوعات کی معلومات میں پیکیجنگ اور ریٹیل لیبل اس کے استعمالات میں شامل ہیں۔ رگڑ، الکحل اور تیل کے خلاف اس کی مزاحمت کے اعداد و شمار پولی ایتھیلین ٹیریفتھیلیٹ (PET) پر حاصل کیے گئے ہیں۔ انتخاب کرتے وقت اپنے اصل پیکیجنگ مواد، پرنٹر اور پیداواری رفتار کو مدنظر رکھیں: پرنٹ کا معیار اور نقش کی پائیداری پرنٹر اور پرنٹنگ سطح کے مطابق بدل سکتے ہیں، اور مواد کے چارٹ میں دیے گئے فیصد کو کامیابی کی شرح قرار نہیں دیا گیا۔
تفصیلات دیکھیں
بارکوڈ لیبلز کے لیے CL-Z212 نیئر ایج ویکس ریزن تھرمل ٹرانسفر ربن
CL-Z212 عمومی استعمال کا سیاہ ویکس ریزن تھرمل ٹرانسفر ربن ہے، جو بنیادی طور پر نیئر ایج بارکوڈ پرنٹرز کے لیے ہے۔ اسے کم تا درمیانی رفتار کی تھرمل ٹرانسفر اوورپرنٹنگ (TTO) کے لیے بھی بیان کیا گیا ہے۔ درج استعمالات میں خوردہ فروشی کے لیبلز، ملبوسات کے ٹیگ، گودام میں شناخت اور پیکیجنگ پرنٹنگ شامل ہیں۔ انتخاب پرنٹر کی قسم، حقیقی پرنٹنگ رفتار اور پرنٹنگ کے مواد کے مطابق کریں: تجویز کردہ شرائط میں نیئر ایج پرنٹنگ کے لیے ≤10 انچ فی سیکنڈ (ips) اور TTO کے لیے ≤20 ips درج ہیں۔ پرنٹر اور پرنٹنگ کے مواد کے لحاظ سے چھپائی کا معیار اور نقش کی پائیداری مختلف ہو سکتی ہے، اس لیے انتخاب کے لیے مطلوبہ مواد پر آزمائشی پرنٹنگ ضروری ہے۔
تفصیلات دیکھیں
تھرمل ٹرانسفر انٹیلیجنٹ کوڈنگ مشین
تفصیلات دیکھیںآپ کے لیبل ایپلیکیشن کے لیے صحیح ربن چاہیے؟
لیبل مواد، پرنٹر اور آپریٹنگ ماحول شیئر کریں۔ ہماری ٹیم آزمودہ مجموعہ تجویز کرے گی۔
