
Comment choisir un film de marquage à chaud pour l'impression sur bouchons en plastique
Demander une solution
- Fabricant original de TTR depuis 2013
- Enduction et découpe automatisées
- Contrôle IQC / IPQC / OQC
- Tests ANSI des codes-barres
- Tests environnementaux de -20°C à 120°C
- Traçabilité par lot
- Niveau ANSI du code-barres
- Traçabilité par lot
- Conformité RoHS / REACH
- Documents SGS et MSDS sur demande
Ce guide s'adresse aux acheteurs qui doivent choisir un film de marquage à chaud pour des bouchons en plastique : bouchons cosmétiques, bouchons inviolables pour boissons et bouchons pharmaceutiques. Il explique le rôle du film sur le bouchon, l'effet de sa structure en couches sur l'adhérence, la définition de la couleur et du visuel, les paramètres de l'outil et de la machine, et la validation d'un échantillon avant commande. En bref : choisissez d'abord selon la résine du bouchon (PP, PE, PET, ABS), puis vérifiez les couches du film, les limites du visuel et la plage de température, pression et temps de contact lors d'un essai. Chaque réglage indiqué dans ce guide doit être vérifié sur vos propres bouchons et votre propre machine.
Points essentiels
- Le marquage à chaud transfère un motif d'un film spécial sur le bouchon à l'aide d'un outil chauffé et de pression ; la chaleur fait fondre l'adhésif du film, dont la liaison maintient le motif.
- Le choix du film dépend du type de plastique — PP, PE, PET ou ABS — : indiquez donc d'abord la résine du bouchon dans toute demande.
- Le film se compose de plusieurs couches, dont une couche métallisée, une couche colorée, une couche de séparation et l'adhésif ; deux films d'aspect identique peuvent se comporter différemment.
- La pression est exercée par un mécanisme tel qu'un vérin pneumatique ; température, pression et temps de contact se règlent donc sur la machine selon la géométrie du bouchon.
- L'adhérence, la couleur et la netteté des contours sont validées par un essai sur des bouchons de production, après refroidissement, puis revérifiées à chaque changement de résine, de moule ou de lot de film.
À quoi sert le film de marquage à chaud sur un bouchon en plastique et quand le choisir
Le film de marquage à chaud décore un bouchon en plastique par transfert sous l'effet d'un outil chauffé et de la pression. Le motif provient du film lui-même, et non d'une couche d'encre appliquée sur le bouchon ; la chaleur fait fondre l'adhésif et fixe le film au support. Ce mécanisme détermine toute votre spécification : il faut choisir une qualité de film qui adhère à votre résine, au-delà de sa couleur.
Choisissez ce film pour un petit signe de marque, un logo ou une bordure fine si vous recherchez un véritable effet métallique. Les autres solutions envisagées par les acheteurs sont les étiquettes, la tampographie et l'impression UV, qui décorent le bouchon autrement. Le film convient lorsque l'éclat métallique d'une petite zone renforce la visibilité en rayon : bouchon cosmétique, bouchon inviolable pour boisson ou bouchon pharmaceutique nécessitant un marquage net et lisible.
Un détail mécanique commande la plupart des réglages. L'outil chauffé appuie sur le bouchon ; ce contact déforme le plastique et laisse une empreinte, tandis que la chaleur fixe le pigment. La pression est exercée par un vérin pneumatique ou un mécanisme similaire : pression et temps de contact relèvent donc du réglage de la machine, et non du film. Prévoyez de les ajuster pour chaque nouvelle géométrie de bouchon.

Comment adapter les couches et l'adhésif du film au matériau du bouchon
Un film de marquage à chaud est constitué de plusieurs couches, ce qui explique pourquoi deux films de même couleur se comportent différemment. Il comprend une couche métallisée, une couche colorée lorsqu'un film coloré est utilisé, une couche de séparation et un adhésif que la chaleur fait fondre sur le support. La couche de séparation détermine la netteté du détachement du motif ; l'adhésif détermine sa tenue sur le bouchon.
Le film est spécifié selon la famille du support : les recommandations de choix couvrent les plastiques PP, PE, PET et ABS. Indiquez donc la résine du bouchon dès le début de votre demande, puis sollicitez une qualité adaptée. Décrivez aussi la surface à marquer : finition issue du moulage, revêtement ou zone texturée modifient tous l'étalement de l'adhésif.
Le stockage et la manipulation comptent également. Un film conservé dans l'humidité, à la chaleur ou sous pression peut se détacher différemment ; un bouchon portant un agent de démoulage ou de la poussière n'adhérera pas comme un bouchon propre. Ces défauts ne figurent pas sur une fiche technique, mais apparaissent lors d'un essai.
Comment préciser la couleur, la finition et le visuel pour décorer les bouchons
Les finitions métalliques or et argent dominent le marquage des bouchons ; les films colorés ou à effets spéciaux élargissent les possibilités si la marque en a besoin. La limite vient rarement du nuancier : elle tient plutôt au bouchon, à la courbure de la zone à marquer, aux dimensions du visuel et à l'épaisseur de ses traits. Une grande zone sur le côté courbe d'un bouchon exige un outillage et un temps de contact différents de ceux d'un logo fin sur le dessus.
Envoyez une spécification complète, au-delà du seul nom de la couleur. Indiquez la résine du bouchon ; un plan avec son diamètre et la zone exacte à marquer ; le fichier du visuel et l'épaisseur des traits ; la couleur et la finition voulues ; le type de machine et si elle marque le dessus ou le côté du bouchon ; le volume mensuel prévu ; et l'application.
Si le visuel est très fin ou la surface courbe, demandez une vérification de l'outillage et du visuel avant la découpe du film à la largeur voulue. Élargir un trait à l'écran ne coûte rien comparé à la découverte de traits interrompus sur la ligne de production.
Comment régler les outils et les machines, et quoi vérifier avant de commander
Réglez température, pression et temps de contact sur un échantillon, pas d'après une fiche technique
Trois paramètres déterminent le résultat : la température de l'outil, la pression appliquée et le temps de contact. La température active l'adhésif, la pression met tout le visuel en contact avec une surface courbe et le temps de contact permet à la liaison de se former. Il existe aussi des équipements conçus spécialement pour le marquage latéral des bouchons : une machine pour bouchons cylindriques est décrite comme conçue pour une décoration sans raccord, avec deux postes de marquage, une cadence rapide et une commande précise, afin de permettre une décoration régulière en volume. Partez de la plage recommandée par votre fournisseur pour la qualité de film et la résine, modifiez un seul paramètre à la fois sur des bouchons de production et consignez le réglage validé.
Diagnostiquez les quatre défauts les plus probables
- Le film se soulève ou s'efface au frottement — vérifiez l'adéquation entre la résine et la qualité du film, puis la température d'activation et le temps de contact de l'adhésif, enfin la propreté de la surface du bouchon.
- Empreinte trop profonde ou anneau d'outil visible — la pression ou le temps de contact est trop élevé ; l'outil chauffé déforme le plastique : réduisez le réglage et refaites un essai.
- Visuel interrompu ou incomplet — vérifiez l'épaisseur des traits par rapport à la courbure du bouchon, l'état de l'outil et le contact sur toute la zone à marquer.
- Variation de couleur entre lots — comparez avec un échantillon conservé du lot approuvé et convenez d'une tolérance de couleur avec le fournisseur avant de renouveler la commande.
Confirmez ces points avec le fournisseur avant de commander
Demandez un essai sur vos bouchons et une méthode de contrôle de l'adhérence convenue ensemble. Demandez comment sont maîtrisées, d'un lot à l'autre, la couleur et la régularité du détachement, et quel échantillon de référence accompagnera chaque lot. Faites confirmer par écrit la quantité minimale de commande, le délai des échantillons, le délai de production et les conditions d'emballage et d'expédition ; vérifiez aussi que le film peut être découpé à la largeur et sur le mandrin requis par votre machine. Si possible, achetez auprès d'un fournisseur qui formule et découpe ses films en interne : il peut adapter les couches d'adhésif et de séparation à votre résine et fournir des échantillons adaptés plus vite qu'un revendeur.
Données et éléments de référence
Le tableau transforme les critères de choix en liste de vérification par résine. La validation passe toujours par un essai sur vos propres bouchons et votre propre machine, inspecté après refroidissement des bouchons.
| Matériau du bouchon | À confirmer avec le fournisseur du film | Vérification avant commande |
|---|---|---|
| PP | Une qualité de film spécifiée pour le PP et la plage de température, pression et temps de contact recommandée pour cette qualité | Marquer des bouchons de production au réglage consigné, puis inspecter l'adhérence et la netteté des contours après refroidissement |
| PE | Une qualité spécifiée pour le PE ; ne supposez pas qu'une qualité pour PP se transfère de la même façon | Appliquer le même visuel sur des bouchons PE et comparer le résultat côte à côte avec l'échantillon PP |
| PET | Une qualité adaptée au PET et à la finition de surface du bouchon | Faire un essai sur le bouchon réel, y compris toute zone revêtue ou texturée |
| ABS | Une qualité adaptée à l'ABS, avec des réglages de pression qui évitent une empreinte visible de l'outil | Inspecter la profondeur de l'empreinte, surtout aux bords extérieurs du visuel |
Deux faits publiés fondent cette description du procédé. Le choix du film est organisé par type de plastique et couvre le PP, le PE, le PET et l'ABS. L'impression par marquage à chaud utilise un outil chauffé et de la pression pour transférer le film ; la chaleur fait fondre l'adhésif du film afin qu'il adhère au support.
Questions fréquentes
Quelle température utiliser pour marquer à chaud des bouchons en PP ?
Aucune température unique ne convient à tous les bouchons en PP. Demandez à votre fournisseur de film la plage recommandée pour la qualité destinée au PP que vous achetez, faites des essais sur vos propres bouchons et votre machine, puis modifiez un paramètre à la fois — d'abord la température, ensuite la pression, enfin le temps de contact — jusqu'à obtenir une adhérence et une netteté des contours acceptables. Consignez ce réglage comme référence pour cette combinaison bouchon-film.
Le même film de marquage à chaud peut-il convenir aux bouchons en PP et en PE ?
Ne le supposez pas. Les recommandations de choix du film sont organisées par type de plastique — PP, PE, PET et ABS — car les qualités sont formulées pour une famille de supports. Demandez une qualité adaptée à chaque résine, appliquez le même visuel sur les deux types de bouchons et comparez l'adhérence avant d'affecter un même rouleau aux deux lignes.
Marquage à chaud ou sérigraphie pour les bouchons en plastique : que choisir ?
Choisissez le marquage à chaud si vous souhaitez une finition métallique sur un petit signe de marque : le motif est transféré du film au bouchon par un outil chauffé et de la pression, plutôt que par application d'encre. La sérigraphie fait partie des solutions généralement comparées aux étiquettes, à la tampographie et à l'impression UV. Décidez après un essai sur votre propre bouchon, en évaluant l'aspect, l'adhérence et le coût unitaire.
Comment tester l'adhérence du film sur mes bouchons avant la production en série ?
Appliquez le film sur des bouchons de production au réglage consigné, laissez-les refroidir, puis inspectez la zone marquée pour repérer tout soulèvement, toute rupture des contours et toute perte au frottement selon une méthode convenue avec votre fournisseur. Conservez un échantillon de l'essai approuvé pour comparer les lots ultérieurs et répétez le contrôle chaque fois que la résine du bouchon, le moule ou le lot de film change.
Quelle est la quantité minimale de commande et quels sont les délais habituels pour un film de marquage à chaud personnalisé ?
Ils dépendent de la largeur et de la couleur du film ainsi que de la façon dont la commande est découpée. Faites donc confirmer par écrit, pour votre spécification, la quantité minimale de commande, le délai des échantillons, le délai de production et les conditions d'emballage et d'expédition. Vérifiez aussi que le film peut être découpé à la largeur et sur le mandrin requis par votre machine, car cela influe sur le prix et les déchets.
Produits recommandés pour cette industrie
Ruban transfert thermique cire-résine CL-Z213 pour étiquettes à codes-barres et têtes near-edge
Ruban transfert thermique noir cire-résine à formulation renforcée, destiné aux imprimantes à codes-barres à tête near-edge et au marquage par transfert thermique (TTO) à faible et moyenne vitesse. Les applications répertoriées comprennent les étiquettes de vente au détail, l’entreposage, les étiquettes de vêtements et l’identification des emballages. Avant de choisir, vérifiez l’imprimante, le support d’impression réel et la vitesse de fonctionnement : la qualité d’impression et la tenue du marquage peuvent varier selon l’imprimante et le support.
Voir les détails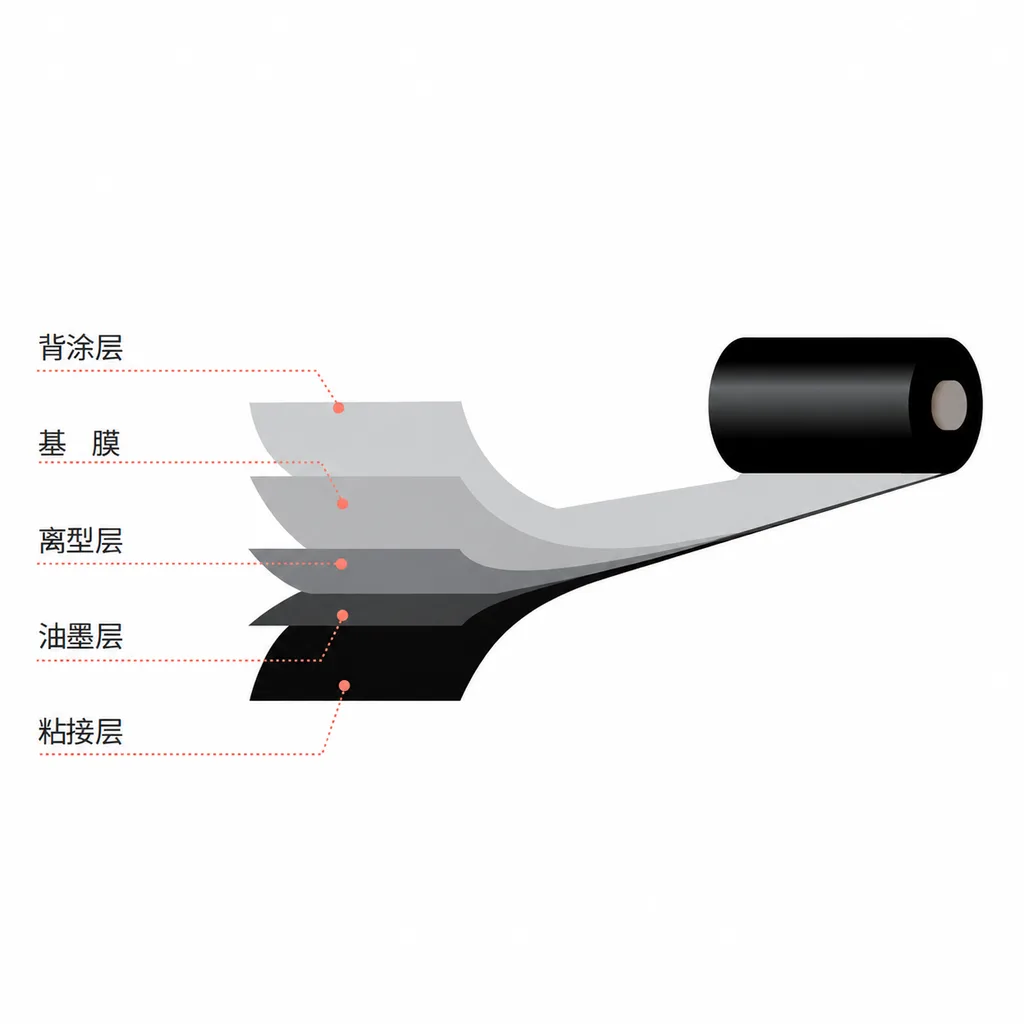
Ruban transfert thermique résine CL-Z312 pour l’impression sur emballages
Le CL-Z312 est un ruban résine noir polyvalent pour le marquage par transfert thermique (TTO), dont les applications indiquées comprennent les emballages et les étiquettes de vente au détail. Les données de résistance à l’abrasion, à l’alcool et aux huiles ont été obtenues sur du polyéthylène téréphtalate (PET). Pour le choisir, évaluez votre matériau d’emballage, votre imprimante et votre vitesse de production réels : la qualité d’impression et la tenue du marquage peuvent varier selon l’imprimante et le support. Les pourcentages du graphique des matériaux ne sont pas définis comme des taux de réussite aux essais.
Voir les détails
Ruban de transfert thermique cire-résine near-edge CL-Z212 pour étiquettes à codes-barres
Le CL-Z212 est un ruban de transfert thermique noir cire-résine à usage général, destiné en priorité aux imprimantes à codes-barres near-edge, avec un usage également décrit pour la surimpression à transfert thermique (TTO) à vitesse faible à moyenne. Les applications listées comprennent les étiquettes pour la vente au détail, les étiquettes volantes pour vêtements, l'identification en entrepôt et l'impression d'emballages. Sélectionnez selon le type d'imprimante, la vitesse d'impression réelle et le support : les conditions recommandées indiquent une impression near-edge à ≤10 pouces par seconde (ips) et un TTO à ≤20 ips. La qualité d'impression et la durabilité de l'image peuvent varier selon l'imprimante et le matériau d'impression ; un essai d'impression sur le support prévu est donc nécessaire pour la sélection.
Voir les détails
Imprimante à transfert thermique intelligente
Cette série d'imprimantes à transfert thermique est une solution d'impression…
Voir les détailsBesoin du bon ruban pour votre application d'étiquettes ?
Partagez le matériau de l'étiquette, l'imprimante et l'environnement d'exploitation. Notre équipe recommandera une combinaison testée.
