

- 2013 年起自有工厂制造
- 自动化涂布与分切
- IQC / IPQC / OQC 控制
- ANSI 条码等级检测
- -20°C 至 120°C 环境测试
- 批次级可追溯
- ANSI 条码等级
- 批次可追溯
- RoHS / REACH 合规
- 可按需提供 SGS 和 MSDS
本指南面向需要为塑料瓶盖挑选烫印箔的采购人员——包括化妆品瓶盖、饮料防盗盖和药用瓶盖。内容涵盖烫印箔在瓶盖上起什么作用、层结构如何决定附着牢度、如何确定颜色与图案、需要设定哪些烫模与设备参数,以及下单前如何验收样品。简短答案:先按瓶盖树脂(PP、PE、PET、ABS)选择,再通过打样确认箔层结构、图案限制和温度—压力—保压时间窗口。本指南中的每一项设定都必须在您自己的瓶盖和您自己的设备上验证。
要点速览
- 烫印通过加热烫模和压力把图案从专用烫印箔转印到瓶盖上;热量熔化烫印箔的胶粘层,正是这层结合力把图案固定在瓶盖上。
- 烫印箔选型按塑料类型划分——PP、PE、PET 和 ABS——因此询盘时首先应说明瓶盖树脂。
- 烫印箔膜是多层叠加的结构,包括金属层、色层、离型层和胶粘层;外观相同的烫印箔性能可能不同。
- 压合由气缸等设备机构完成,因此温度、压力和保压时间在设备上设定,并需按瓶盖形状分别调校。
- 附着牢度、颜色和边缘清晰度通过在生产瓶盖上的打样验收,冷却后检查;每当树脂、模具或烫印箔批次变化时都要重新检查。
烫印箔对塑料瓶盖的作用以及选用时机
烫印箔通过加热烫模和压力把一层膜转印到塑料瓶盖上完成装饰。图案来自烫印箔本身,而不是涂在瓶盖上的油墨层;正是热量熔化胶粘层,才使膜附着到基材上。这一机理决定了您的整套规格:您选择的是能与自己的树脂相结合的烫印箔牌号,而不只是一种颜色。
当任务是小面积品牌标识、徽标或精细边框,并且您想要真正的金属质感时,就选烫印箔。采购人员通常拿它与之比较的替代方案有贴标、移印和 UV 印刷,它们在瓶盖上形成的是另一类装饰。在小面积金属光泽即可带来货架效果的场合——化妆品瓶盖、饮料防盗盖,或需要清晰易读标识的药用瓶盖——烫印箔自有其位置。
一个机械细节决定了大多数参数。加热烫模压入瓶盖时,接触会使塑料变形并留下压痕,同时颜料因受热而结合。压合动作由气缸或类似机构执行,因此压力和保压时间属于设备设置,而不属于烫印箔。每遇到新的瓶盖形状,都应重新调校这些参数。
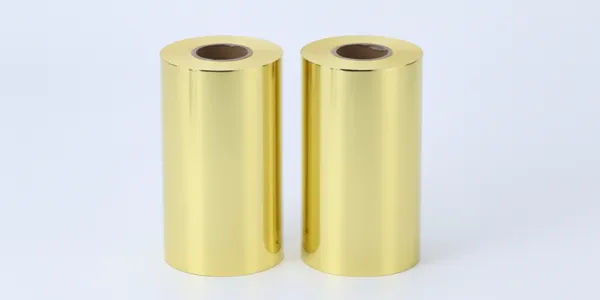
如何使箔层和胶粘层匹配您的瓶盖材料
烫印箔膜是多层叠加的结构,这种结构解释了为什么同色的两种烫印箔表现不同。膜由多层组成:金属层、使用彩色箔时的色层、离型层,以及受热熔融并粘到基材上的胶粘层。离型层决定图案从膜上分离的干净程度;胶粘层决定图案能否留在瓶盖上。
烫印箔按基材类别划分规格——PP、PE、PET 和 ABS 是选型指南覆盖的塑料——因此瓶盖树脂应写在询盘的第一句话里。先说明树脂,再索要与之匹配的牌号。还要描述您要烫印的表面:模塑表面、涂层或纹理区域都会改变胶粘层的润湿铺展情况。
储存与搬运也属于同一话题。烫印箔受潮、受热或受压后,脱离表现可能改变;带脱模剂或灰尘的瓶盖也无法像洁净瓶盖那样粘牢。这两种问题都不会体现在数据表上,但都会在打样中暴露出来。
如何为瓶盖装饰确定颜色、外观效果和图案细节
金色和银色金属效果承担了大部分瓶盖业务,当品牌需要其他效果时,彩色箔或特效箔可以扩展范围。真正限制您的很少是色卡,而是瓶盖本身:烫印区域的弧度、图案的大小以及图案中线条的粗细。在弧形瓶盖侧面烫印大面积图文,与在盖顶烫一个细线条徽标相比,所需的模具和保压时间并不相同。
请发送完整的规格说明,而不只是一个颜色名称。内容应包括:瓶盖树脂;标注直径和准确烫印区域的瓶盖图;含线宽的图案文件;目标颜色和外观效果;设备型号以及烫印盖顶还是盖侧;预计每月用量;以及应用场景。
当图案非常精细或表面呈弧形时,请在烫印箔分切之前要求进行模具与图案评审。在屏幕上放宽一个线宽几乎不花成本,而在生产线上发现断线才代价高昂。
如何设定烫模与设备参数以及下单前的检查事项
在样品上设定温度、压力和保压时间,而不是照搬数据表
三个变量决定结果:烫模温度、压合压力和保压时间。温度激活胶粘层,压力使整个图案与弧形表面充分接触,保压时间为结合力的形成留出时间。设备也有专为盖侧作业设计的机型:一款用于圆柱形瓶盖的机器被描述为面向无缝装饰设计,具备双烫印工位、高速运行和精确控制,这正是大批量稳定装饰得以实现的原因。从供应商针对该牌号和树脂推荐的窗口起步,在生产瓶盖上每次只改一个变量,并记录通过验证的设定。
诊断最常见的四种缺陷
- 烫印箔翘起或被擦掉——先检查树脂与牌号是否匹配,再查胶粘层是否达到活化温度和足够的保压时间,最后查瓶盖表面清洁度。
- 压痕过深或出现可见的模圈压痕——压力或保压时间过高;加热烫模会使塑料变形,应调低参数并重新打样。
- 图案断线或不完整——检查线宽与瓶盖弧度的匹配、烫模状态以及烫印区域各处是否充分接触。
- 批次间色差——与已验收批次的留样比对,并在返单前与供应商商定色差容许范围。
下单前与供应商确认以下要点
要求在您的瓶盖上打样,并约定附着牢度检查方法。询问批次间颜色和脱离一致性如何控制,以及每批货物会附带什么参考样品。以书面形式拿到最小起订量、打样周期、生产周期以及包装和运输条款,并确认烫印箔能按您设备的宽度和管芯分切。条件允许时,选择自行配方并自行分切烫印箔的供应商:它能针对您的树脂调整胶粘层和离型层,提供匹配样品的速度也比贸易商更快。
数据与依据
下表把选型逻辑整理成按树脂划分的核对清单。验证方式始终是在您自己的瓶盖和设备上打样,并在瓶盖冷却后检查。
| 瓶盖材料 | 需与烫印箔供应商确认的内容 | 下单前如何验证 |
|---|---|---|
| PP | 明确适用于 PP 的烫印箔牌号,以及该牌号推荐的温度、压力和保压时间窗口 | 按记录的设定在生产瓶盖上烫印,冷却后检查附着牢度和边缘清晰度 |
| PE | 明确适用于 PE 的牌号;不要想当然认为 PP 牌号能以同样方式转印 | 在 PE 瓶盖上烫印同一图案,并与 PP 样品并排比对结果 |
| PET | 与 PET 及瓶盖表面处理相匹配的牌号 | 在实际瓶盖上打样,包括任何涂层或纹理区域 |
| ABS | 与 ABS 匹配的牌号,且压力设定应避免留下可见的烫模压痕 | 检查压痕深度,尤其是图案的外缘 |
两条已发布的事实为工艺描述提供依据:烫印箔选型按塑料类型划分,覆盖 PP、PE、PET 和 ABS;烫印使用加热烫模和压力转印膜层,热量熔化烫印箔上的胶粘层,使其附着在基材上。
常见问题
在 PP 塑料瓶盖上烫印应使用什么温度?
没有一个温度能适合所有 PP 瓶盖。向烫印箔供应商索取您所购 PP 牌号的推荐窗口,在您自己的瓶盖和设备上打样,每次只改一个变量——先温度,再压力,后保压时间——直到附着牢度和边缘清晰度都合格。把通过验证的设定记录下来,作为该瓶盖与烫印箔组合的参考基准。
同一种烫印箔能同时在 PP 和 PE 瓶盖上使用吗?
不要想当然。烫印箔选型指南按塑料类型划分——PP、PE、PET 和 ABS——这反映出各牌号是针对某一基材类别配制的。为每种树脂索要匹配的牌号,在两种瓶盖上烫印同一图案并比对附着牢度,之后再决定是否把同一卷箔用于两条产线。
塑料瓶盖烫印与丝网印刷:该选哪个?
当您想在小面积品牌标识上获得金属质感时选烫印,因为图案是靠加热烫模和压力从烫印箔转印到瓶盖上的,而不是涂布油墨。丝网印刷是通常与贴标、移印和 UV 印刷一起比较的替代方案之一。请在您自己的瓶盖样品上做决定,从外观、附着牢度和单件成本三方面评判。
量产前如何在我的瓶盖上测试烫印箔附着牢度?
按记录的设定在生产瓶盖上烫印,待瓶盖冷却后,按与供应商商定的检查方法检查烫印区域有无翘起、边缘断线和擦脱。保留已验收批次的留样,供后续批次比对;每当瓶盖树脂、模具或烫印箔批次变化时,重复该检查。
定制烫印箔的常规起订量和交期是多少?
这取决于烫印箔宽度、颜色和订单的分切方式,因此请针对您自己的规格拿到书面数据:最小起订量、打样周期、生产周期以及包装和运输条款。同时确认烫印箔能按您设备的宽度和管芯分切,因为这既影响价格也影响损耗。
该行业推荐产品
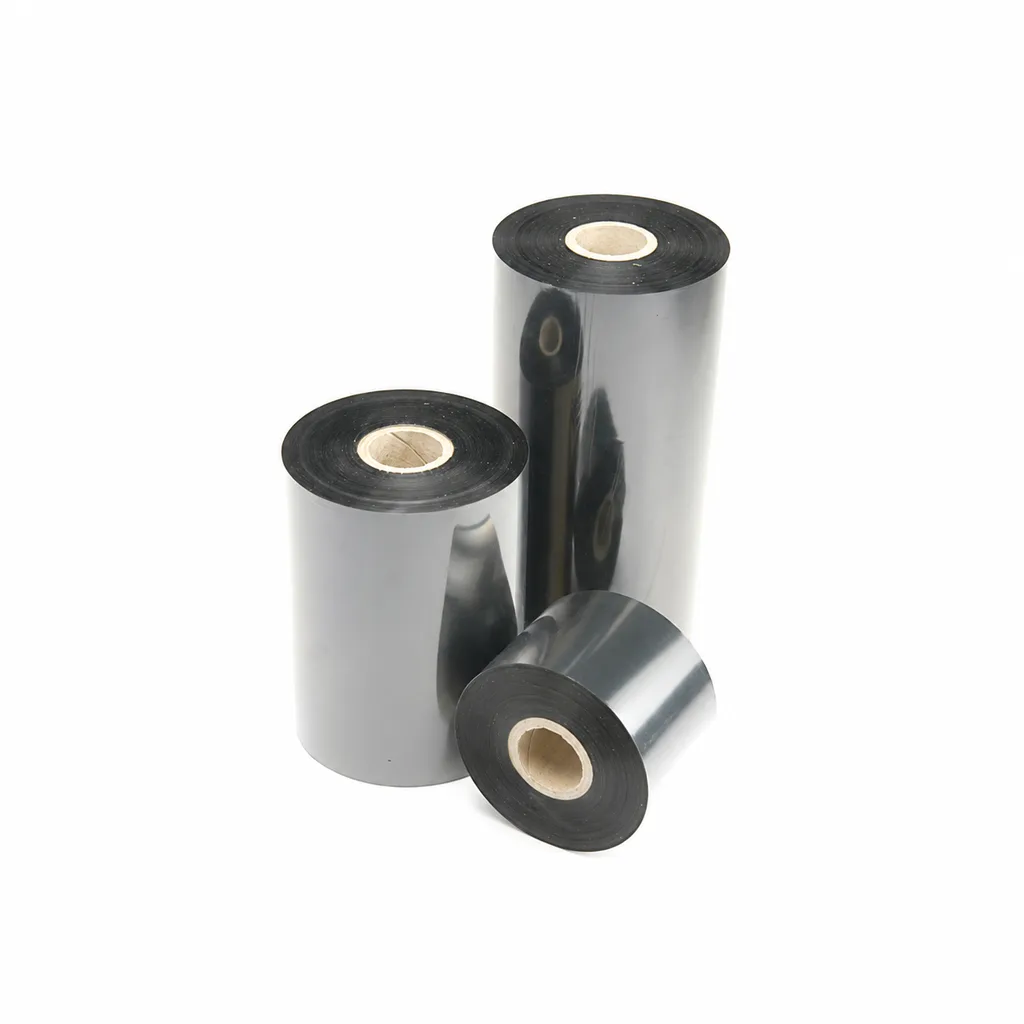
CL-Z213 条码标签用边压混合基热转印碳带
增强型黑色边压混合基热转印碳带,主要用于边压条码打印机,也可用于中低速热转印打码(TTO)。列明的应用包括零售标签、仓储、服装吊牌和包装标识。选型前应核对打印机、实际打印介质和运行速度:打印品质及图像耐久性可能随打印机和承印材料而变化。
查看详情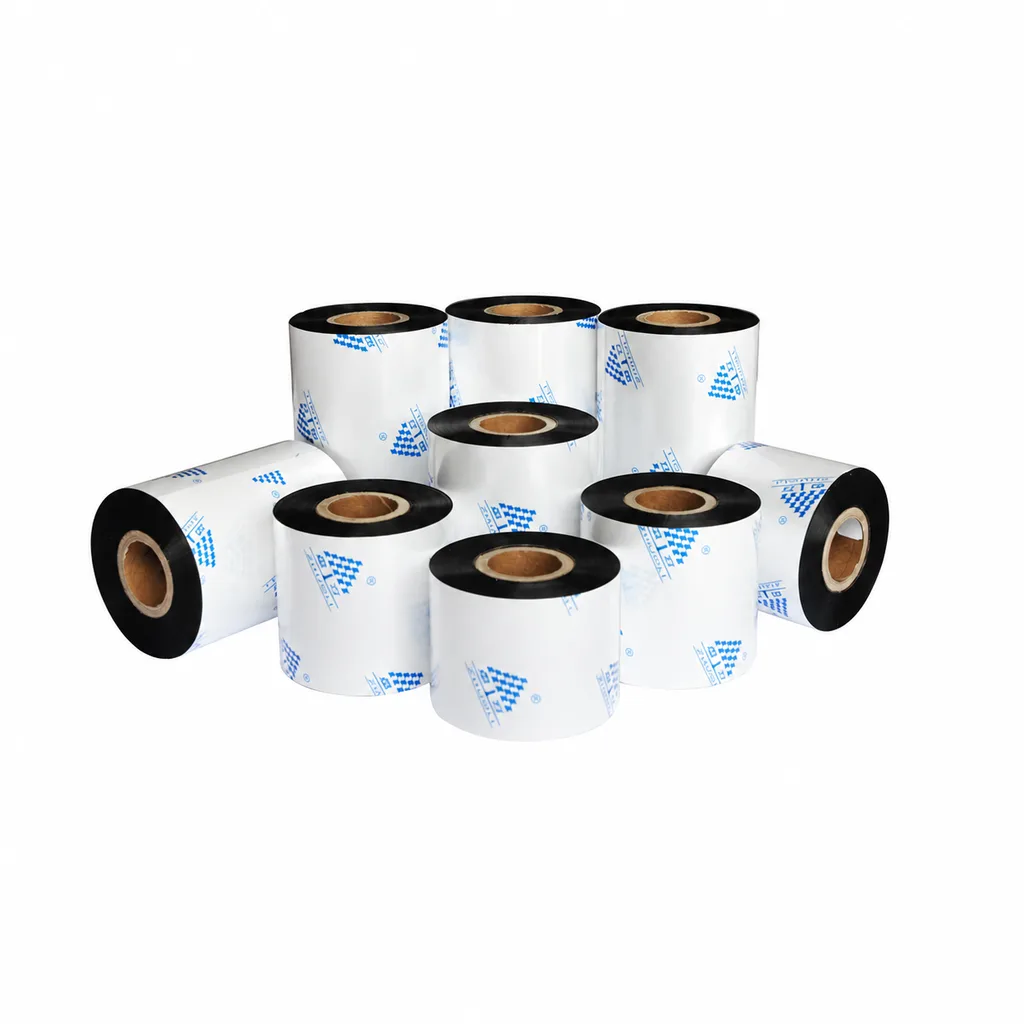
CL-Z212 边压式混合基热转印碳带(条码标签打印用)
CL-Z212 是一款通用型黑色蜡/树脂混合基热转印碳带,主要用于边压式条码打印机,同时可用于中低速热转印打码(TTO)设备。列明的应用包括零售标签、服装吊牌、仓储标识和包装打印。选型时请结合打印机类型、实际打印速度和承印材料:推荐条件为边压打印 ≤10 ips(英寸/秒)、TTO ≤20 ips。打印品质和图文耐久性会随打印机与承印材料不同而变化,选型前请在实际承印材料上试印确认。
查看详情
热转印智能打码机
该系列热转印打码机是一种经济高效的智能打码解决方案,主要适用于食品、药品、个人护理、种子和纸巾行业的软包装标识需求。
查看详情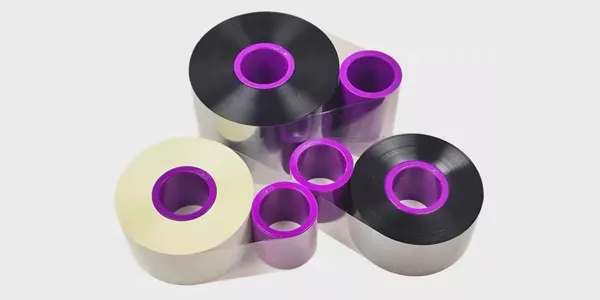
TTO条码打印机热转印彩色碳带高速定制
这款TTO热转印碳带适用于食品、包装、制药等行业的多种标签材料。它提供清晰、耐磨的打印效果,并兼容多个品牌的设备。
查看详情需要匹配标签应用的碳带?
分享标签材料、打印机和运行环境,我们会推荐经过验证的组合。
